

ПРОЕКТ


Сертификация ISO 9001:2015 – Производство оборудования для экструзии пластмасс и вспомогательного оборудования.

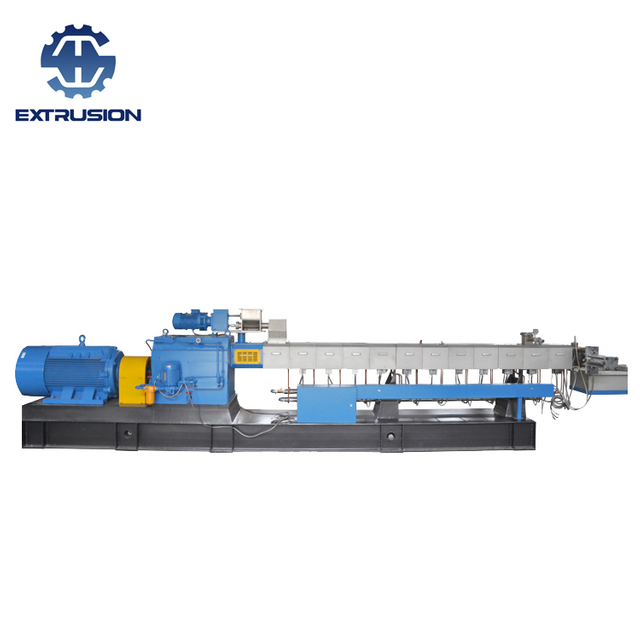
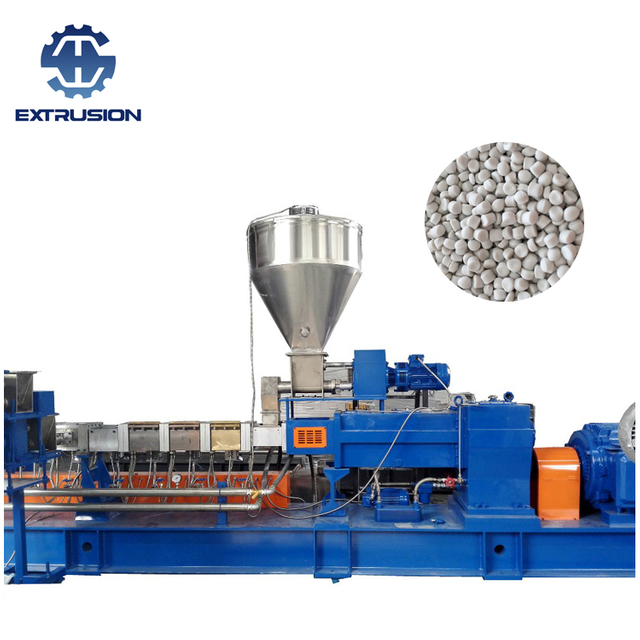
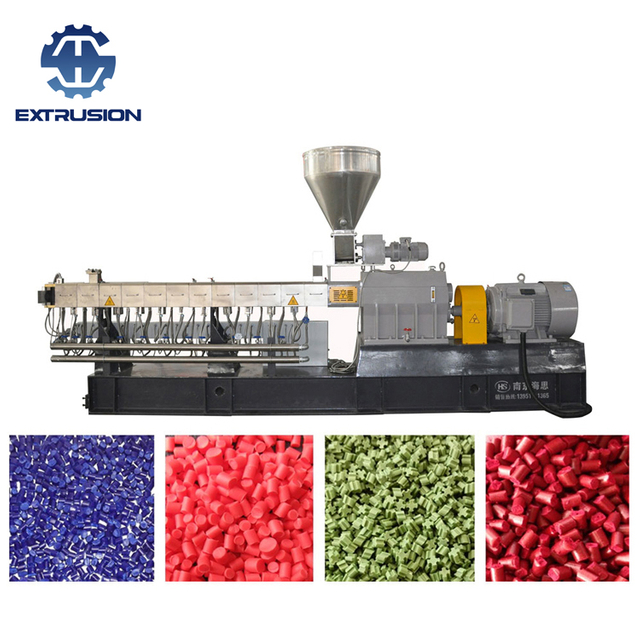
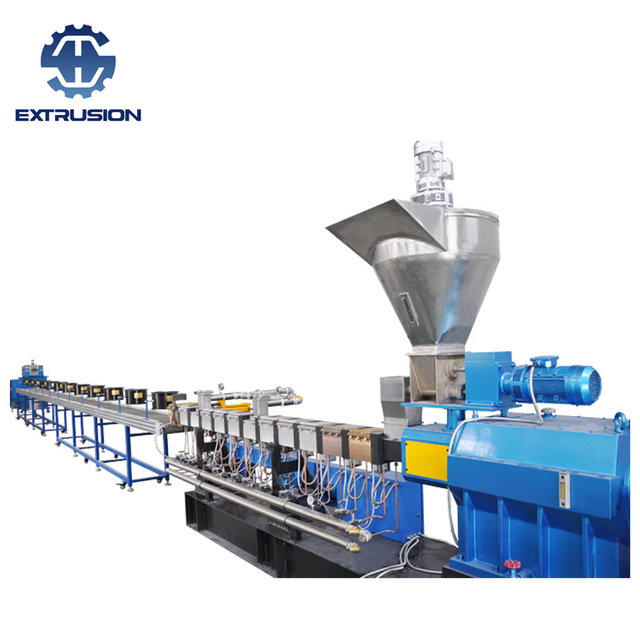
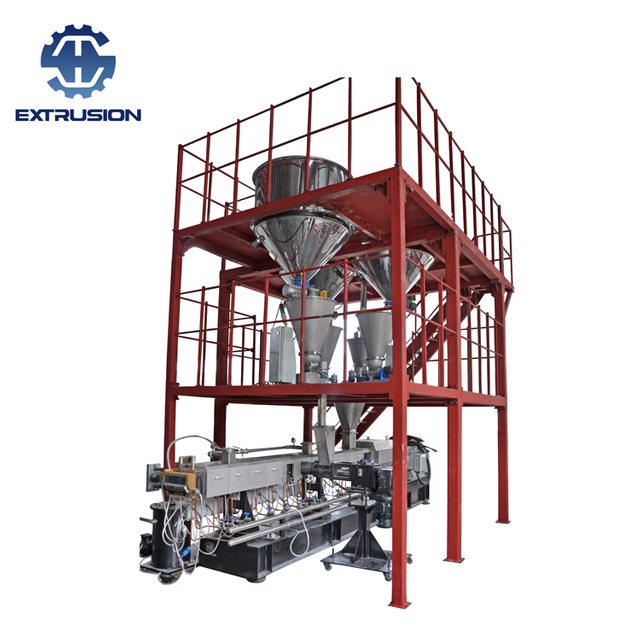
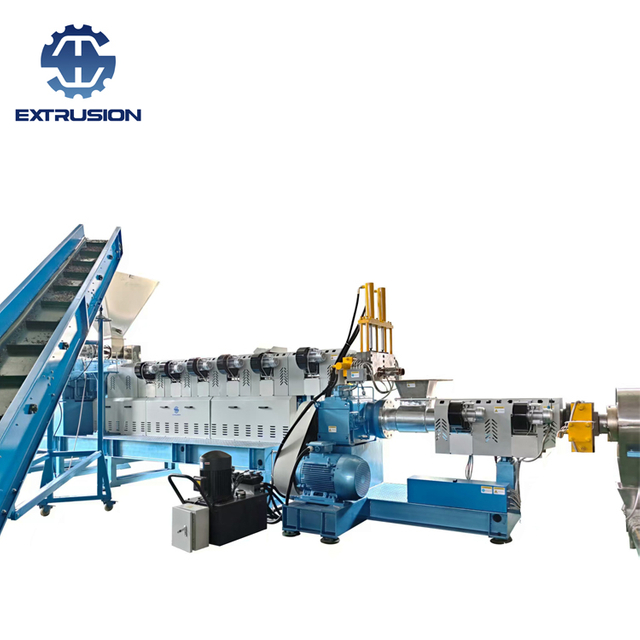
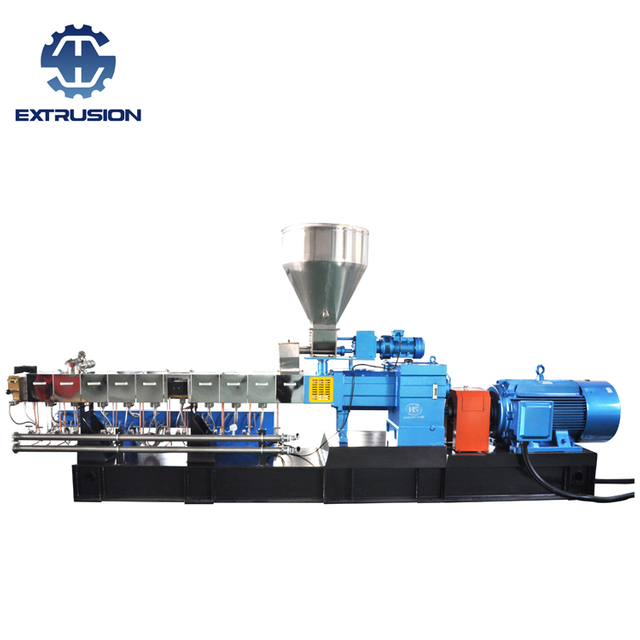
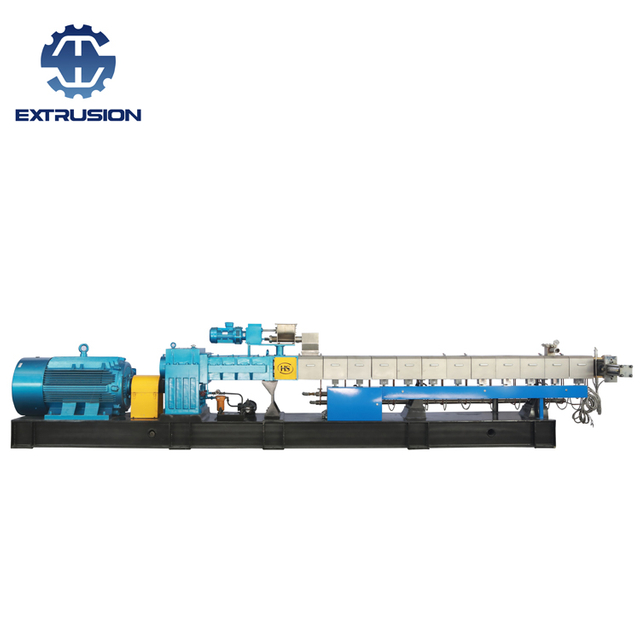
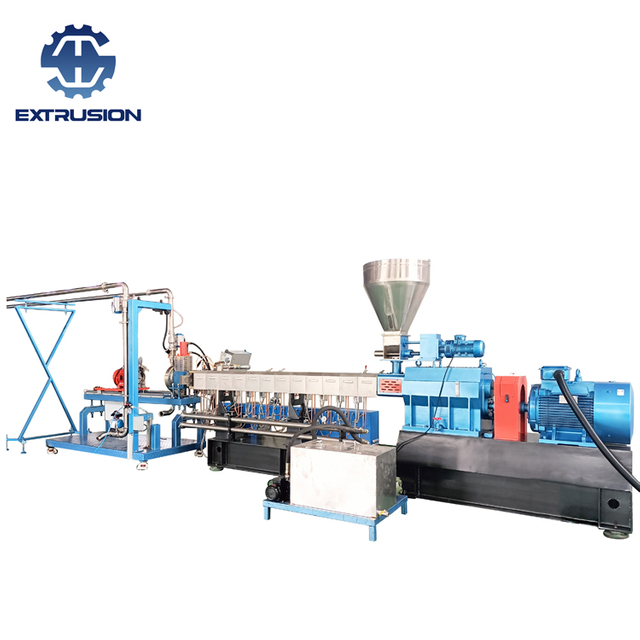
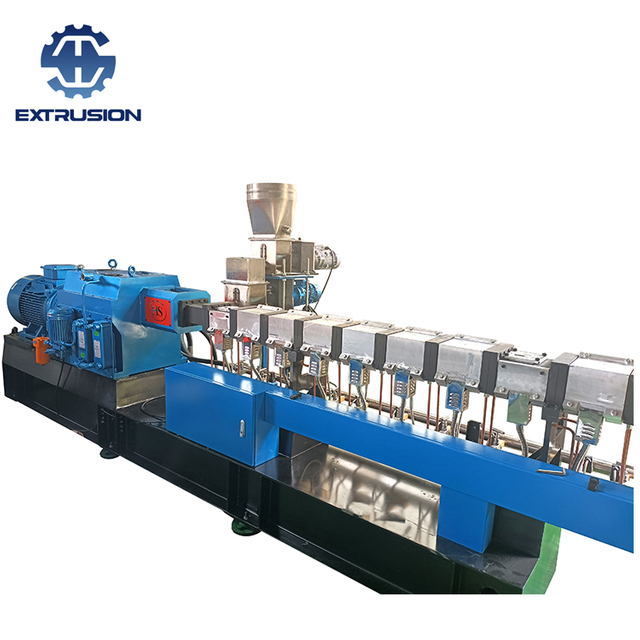
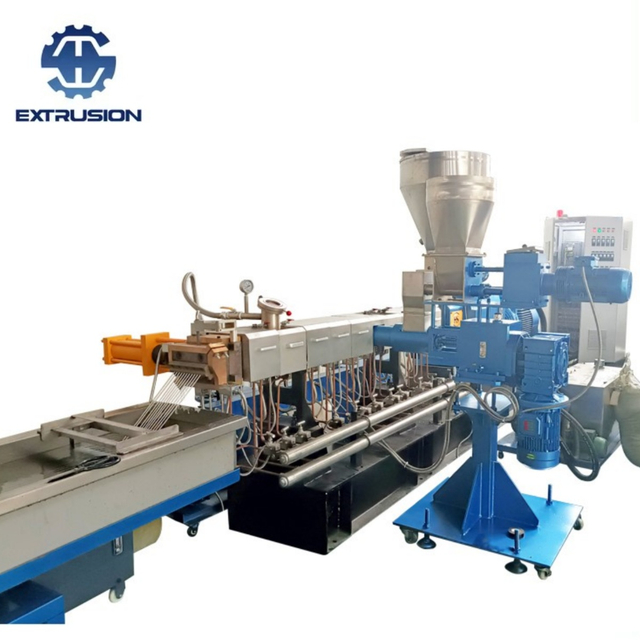
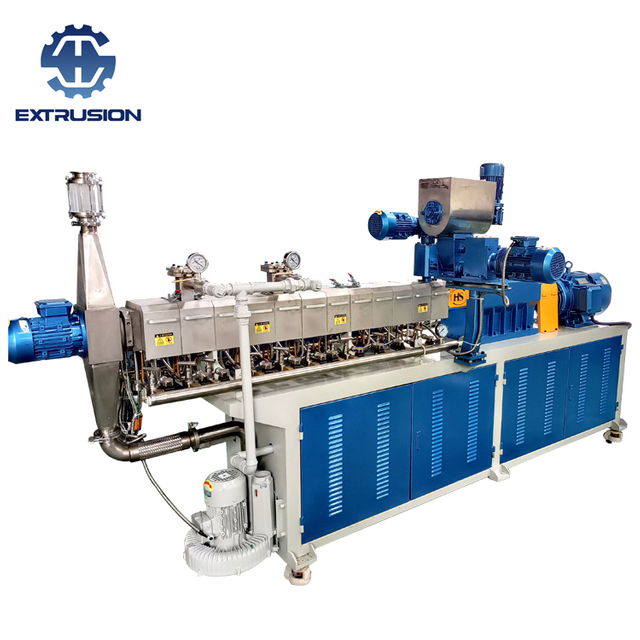
Непрерывная эволюция оборудования для компаундирования полимеров сделала двухшнековую платформу отраслевым стандартом для наполнения, смешивания, модификации и обработки технических смол и маточных смесей. Однако плохо оптимизированное оборудование часто приводит к необъяснимым падениям производительности, нестабильному качеству гранул и ухудшению свойств полимеров. Анализируя общие недостатки, обнаруженные в стандартных экструзионных линиях, заводские инженеры могут реализовать целенаправленную механическую оптимизацию — от более узких зазоров между шнеком и цилиндром до высокоточных эвольвентных шлицевых валов — чтобы радикально улучшить качество расплава и эффективность производства.

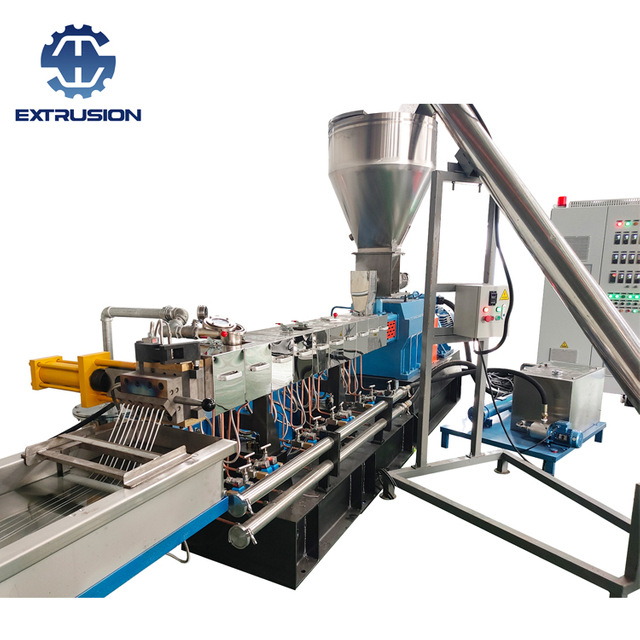
Контроль температуры является абсолютным условием для любого успешного процесса экструзии. В то время как новички часто сосредотачиваются исключительно на нагревательных лентах, управление интенсивным теплом трения, генерируемым вращающимися шнеками, является настоящей проблемой обработки полимеров. Независимо от того, имеете ли вы дело с преждевременным плавлением в загрузочном канале или термической деградацией в зоне дозирования, понимание архитектуры нагрева и охлаждения вашего оборудования имеет решающее значение. В этом руководстве мы разбираем фундаментальные различия между системами воздушного и водяного охлаждения, а также то, как целенаправленный контроль температуры влияет на транспортировку твердых частиц, качество расплава и срок службы оборудования.