Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-14 Происхождение:Работает
Контроль температуры является абсолютной основой любого стабильного процесса экструзии. Для операторов, эксплуатирующих машину для гранулирования пластика, соблюдение тонкого баланса между нагревом и охлаждением — это разница между высокопроизводительной партией и сильно разложившимся ломом.
В двухшнековом экструдере-смесителе тепловая энергия поступает из двух разных источников. Первый — это внешняя тепловая энергия, обеспечиваемая лентами электрического нагревателя, обернутыми вокруг ствола. Вторым, и часто более важным, является внутреннее тепло сдвига, возникающее в результате интенсивного фрикционного движения полимера о вращающиеся шнеки и стенки цилиндра.
Соотношение этих двух источников тепла резко меняется в разных зонах обработки. В зоне подачи трение минимально, поэтому процесс в значительной степени зависит от внешних нагревателей. Однако в зоне гомогенизации двухшнекового экструдера, вращающегося в одном направлении, интенсивный механический сдвиг часто приводит к чрезмерному выделению тепла от трения. На этом этапе внешний нагрев полностью отключается и требуется агрессивное охлаждение для предотвращения деградации материала.
Поддержание строгого теплового равновесия является конечной целью высокопроизводительного оборудования для компаундирования полимеров. Система должна постоянно балансировать энергию, необходимую для пластификации, с неизбежными потерями тепла и скачками сдвига, обеспечивая стабильное течение расплава и однородное качество окатышей.

В экструдерах обычно используются три метода нагрева: жидкостный, паровой и электрический. Сегодня электрическое отопление является бесспорным отраслевым стандартом. Он очень эффективен, точен и обычно делится на электрический нагрев сопротивлением (нагревательные ленты) и индукционный нагрев. Паровой нагрев в значительной степени устарел в современной переработке пластмасс и в основном используется только в старых экструдерах для резины.
Во время компаундирования вращение шнека часто генерирует больше тепла от трения, чем фактически требуется полимеру. Если это избыточное тепло не удалить немедленно, термочувствительный пластик разложится, обесцветится или сгорит. Поэтому современные стволы оснащены надежными системами охлаждения.
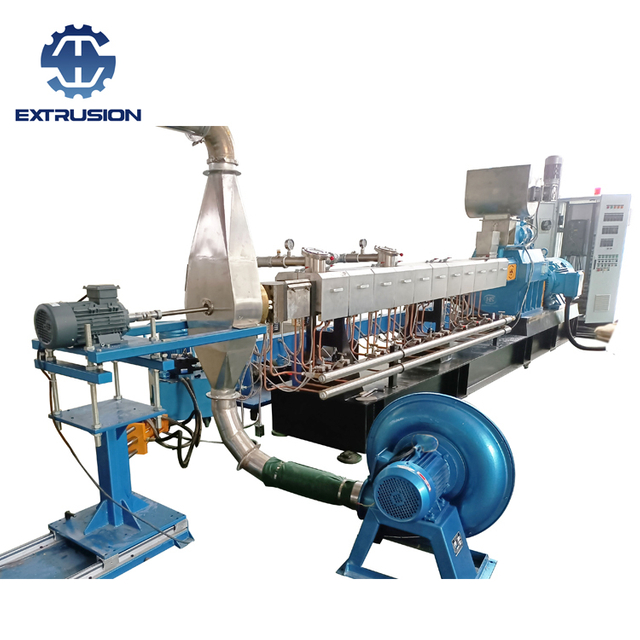
Для воздушного охлаждения используются высокоскоростные вентиляторы, установленные непосредственно под или рядом с зонами ствола.
Преимущества: Обеспечивает мягкий, равномерный и чистый профиль охлаждения. Это исключает риск быстрого «закаливания» (термического удара) расплава полимера.
Недостатки: Вентиляторы требуют значительного пространственного объема и могут быть шумными, если не сбалансированы должным образом.
Применение: Обычно предпочтительнее для экструдеров малого и среднего размера или процессов, требующих очень точной регулировки температуры.
Водяное охлаждение обеспечивает циркуляцию жидкости через прецизионные каналы внутри стенки цилиндра (или через обернутые медные трубки).
Преимущества: Обеспечивает быстрый и агрессивный отвод тепла. Он очень компактен и экономичен.
Недостатки: легко может вызвать внезапное охлаждение, что нарушит стабильное течение пластика. Кроме того, жесткая вода быстро образует накипь, забивая каналы и вызывая коррозию.
Применение: Идеально подходит для больших экструдеров, генерирующих большое количество тепла сдвига. Важное примечание: в правильной системе водяного охлаждения никогда не должна использоваться сырая водопроводная вода; он должен использовать химически обработанную, дезоксигенированную мягкую воду в замкнутой системе.
Охлаждение самого винта служит двум весьма специфическим инженерным целям:
Максимизация скорости транспортировки твердых материалов. Согласно теории транспортировки твердых частиц, производительность зависит от разницы трения: требуется максимальное трение между материалом и цилиндром и минимальное трение между материалом и шнеком. Поскольку коэффициенты трения полимера изменяются в зависимости от температуры, стратегическое охлаждение вала шнека в зоне подачи снижает трение между материалом и шнеком, что значительно повышает эффективность прямой транспортировки.
Контроль качества пеллет: закачивание охлаждающей воды глубже в секцию гомогенизации шнека может улучшить качество пластификации. Однако это также снижает производительность. Переохлаждение шнека приводит к тому, что полимер, ближайший к металлу, становится очень вязким и прилипает, что эффективно уменьшает активную глубину витков шнека. Операторы должны быть осторожны: если температура возвратной воды слишком низкая для материалов с высокой вязкостью, огромное сопротивление крутящему моменту может буквально сломать винтовой вал.
Температура загрузочной горловины всегда должна оставаться низкой. Если эта область перегреется, поступающие пластиковые гранулы или порошки преждевременно расплавятся и слипнутся, создавая «мост» или «арку», которая полностью блокирует попадание материала в винт.
Кроме того, специальная рубашка водяного охлаждения вокруг загрузочной горловины действует как тепловой барьер. Он предотвращает попадание интенсивного тепла ствола назад в упорные подшипники и коробку передач, обеспечивая работу компонентов механического привода в безопасных тепловых пределах.

Понимая явные преимущества этих систем охлаждения, инженеры предприятий могут оптимизировать их температурные профили для достижения максимальной эффективности. Если вам необходимо техническое руководство по настройке идеальной системы контроля температуры для вашей конкретной рецептуры, команда инженеров Nanjing Haisi Extrusion готова предоставить индивидуальные решения по оборудованию.