Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-11-05 Происхождение:Работает
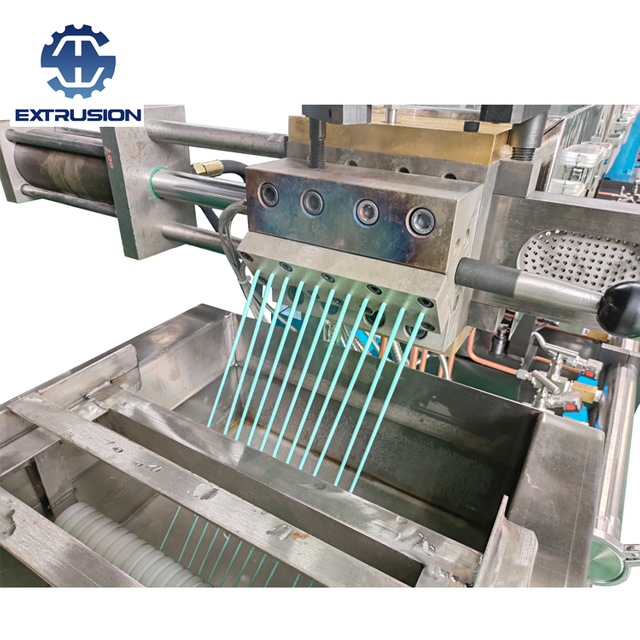
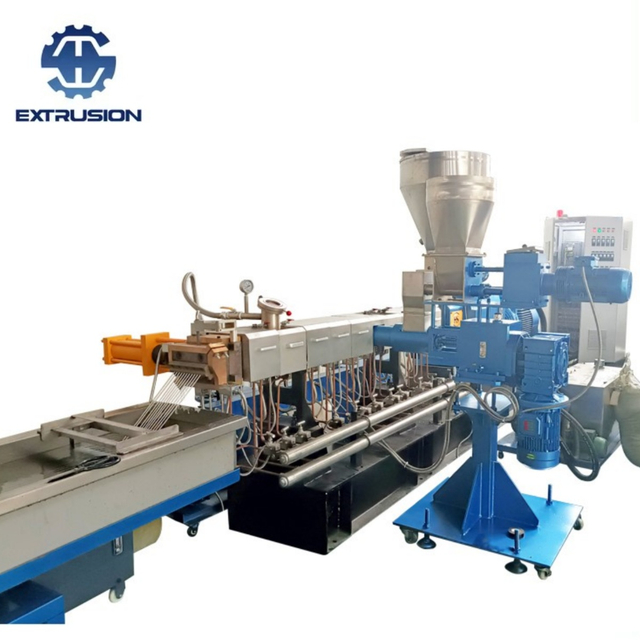
Эффективная эксплуатация промышленного двухшнекового экструдера требует соблюдения точных механических последовательностей и термических протоколов. Независимо от того, используете ли вы двухшнековый экструдер для компаундирования или специальную линию гранулирования пластика , соблюдение стандартных рабочих процедур (СОП) предотвращает непредвиденные простои, позволяет избежать дорогостоящего повреждения компонентов и защищает безопасность оператора.
Ниже представлено оперативное руководство из 14 пунктов, структурированное в хронологическом порядке по шести основным этапам производственного цикла.

Никогда не включайте ленты нагревателей и не подавайте питание на систему привода, не выполнив следующие пять базовых проверок:
1. Осмотрите отверстия бункера и ствола. Убедитесь, что входное отверстие ствола, загрузочный бункер и внутренние отверстия полностью свободны от посторонних частиц. Упавший затвор или кусок холодной смолы мгновенно повредит лопасти винта или поцарапает футеровку ствола при запуске.
2. Проверка крепежа и защитных ограждений. Проверьте все конструктивные болты, фланцы ствола и соединительные болты матрицы на предмет ослабления. Убедитесь, что защитные крышки зафиксированы на месте, а переключатели управления установлены в нулевое/нейтральное положение.
3. Проверьте системы смазки. Убедитесь, что редуктор главного привода, узел упорного подшипника и узлы вспомогательного привода заполнены маслом до требуемого уровня по смотровому стеклу.
4. Проверьте регуляторы температуры и линии системы охлаждения: проверьте точность термопары, сравнив показания контроллера с калиброванными физическими датчиками. Убедитесь, что клапаны охлаждающей воды ствола открыты и протекают свободно и без засоров.
5. Поддерживайте чистоту оборудования. Перед включением главного выключателя очистите цех, загрузочное отверстие бункера и консоль управления.
6. 10-минутная термическая замачивание: как только зоны цилиндра достигнут заданной температуры на панели дисплея, подождите еще 10–15 минут, прежде чем запускать главный двигатель. Термопары измеряют локальную температуру стенок ствола; требуется время для выравнивания теплопроводности между толстыми винтовыми валами и внутренними каналами матрицы. Преждевременный запуск подвергает трансмиссию воздействию высоких скачков холодного крутящего момента.
Болты для горячей затяжки: во время термической выдержки повторно затяните все соединительные болты матрицы, пока сборка горячая. Металл расширяется при рабочих температурах; горячая затяжка предотвращает утечку расплава полимера и разрушение болта при сдвиге.
Предупреждение о безопасности: Никогда не позволяйте персоналу стоять прямо перед открытой матрицей или фильерой во время нагрева или первоначального запуска. Термическое разложение может создать нестабильное давление за пробками из холодной смолы, создавая опасность взрыва.
7. Низкоскоростное зажигание с малой подачей: Всегда запускайте винтовой двигатель на минимальных оборотах, сохраняя при этом низкую и равномерную скорость подачи. Следите за двумя основными диагностическими индикаторами сразу после запуска:
Акустическая сигнатура: внимательно прислушивайтесь к необычным механическим скрежетам, скрежетам или стукам. В случае обнаружения немедленно остановите привод.
Потребление тока: следите за показаниями амперметра главного двигателя. Неравномерные колебания иглы или скачки тока указывают на неравномерное механическое сопротивление, наличие нерасплавленных полимерных карманов или помпаж в питателе.
8. Ограничьте работу всухую. Никогда не позволяйте двухвинтовому узлу, вращающемуся в одном направлении, работать пустым более 30 минут . Без расплава полимера, обеспечивающего динамическую гидродинамическую смазку между витками шнека и стенками цилиндра, работа всухую ускоряет фрикционный износ металла по металлу.
Совет для профессионалов: прежде чем прикреплять узел резьбонарезной головки, нанесите на все соединительные болты слой дисульфида молибдена ( $MoS_2$ ) или высокотемпературную силиконовую смазку. Этот простой шаг предотвращает затирание резьбы и упрощает дальнейшую разборку.
9. Следите за равномерностью подачи: во время начальной подачи поддерживайте минимальное безопасное число оборотов шнека и постепенно увеличивайте скорость подачи. Следите за колебаниями амперметра, вызванными перемычкой питающего канала или частичным голоданием винтового канала.
10. Безопасная проверка температуры подшипников. Часто проверяйте температуру подшипников главного привода, упорных блоков и корпусов двигателей. При оценке температуры поверхности вручную кратковременно прикоснитесь к корпусу тыльной стороной руки , а не ладонью. Тыльная сторона руки более чувствительна к теплу, и ее автоматический рефлекс отдергивания происходит быстрее, что сводит к минимуму тяжесть ожогов в случае перегрева компонента. Никогда не прикасайтесь к вращающимся валам или открытым приводным муфтам.
Различные семейства полимеров требуют различных последовательностей отключения, основанных на их термической стабильности:
Смолы: ПС, САН, АБС, ПЭ, ПП, ПММА.
Протокол: Эти полимеры обладают высокой термической стабильностью. Операторы могут отключить нагреватели ствола непосредственно в конце пробега, не продувая его полностью, при условии, что рабочая температура остается в стандартных пределах.
Полимеры: PA (полиамид), PC (поликарбонат).
Протокол: ПА имеет приемлемую стабильность, но нагреватели необходимо выключать сразу после остановки производства. Если нагреватели остаются под напряжением более 15 минут без подачи материала, полимер сильно разлагается. Для ПК, если происходит короткая пауза (например, на ночь), поддерживайте температуру ствола на уровне 160°C, чтобы предотвратить поглощение влаги. Для полной замены цвета или смолы продуйте корпус полиэтиленом, вытяните винты, пока они горячие, и очистите латунными проволочными щетками.
Полимеры: ПВХ, ПОМ (полиацеталь).
Протокол: ПВХ быстро разлагается до едкого газа соляной кислоты, если его оставить нагретым. Выключите нагреватели и продувайте оставшийся ПВХ до тех пор, пока температура ствола не упадет до 150°C. Немедленно используйте стабильную промывочную смолу (например, полиэтилен), пока весь остаточный ПВХ не будет смыт. Для POM установите давление в системе на ноль за 10 минут до остановки, выполните непрерывную продувку для опорожнения бочки и завершите окончательную промывку полиэтиленом.
11. Безопасное обслуживание инструмента. Никогда не пытайтесь устранить препятствия на поверхности матрицы, отрегулировать механические компоненты или обслуживать режущие лезвия, пока винты находятся в движении. Всегда выполняйте протоколы блокировки/маркировки (LOTO) перед выполнением технического обслуживания.
12. Поддерживайте прямую видимость. Никогда не располагайте тело прямо на одной линии с выпускным отверстием или отверстием матрицы во время работы.
13. Запрет на работу без присмотра: Операторы никогда не должны оставлять работающую экструзионную линию без присмотра. Параметры системы могут измениться в течение нескольких секунд, что приведет к истощению питателя, блокировке матрицы или выходу из-под контроля температуры.
14. Разборка винтов и вертикальное хранение. При снятии винтов для технического обслуживания тщательно очистите остатки полимера медными скребками, нанесите обильный слой антикоррозионного масла и оберните валы защитной бумагой. Храните извлеченные винтовые валы подвешенными вертикально в сухом, вентилируемом помещении, чтобы предотвратить осевой изгиб или необратимую деформацию вала.
Соблюдение этих 14 эксплуатационных правил превращает ежедневные процедуры обработки в надежную систему профилактического обслуживания. Стандартизируя предпусковые проверки, соблюдая требования к термической выдержке и выполняя последовательность остановок для конкретных смол, заводы могут продлить срок службы оборудования, одновременно максимизируя производительность.

По вопросам оборудования для компаундирования с высоким крутящим моментом, специализированных шнековых профилей или нестандартных экструзионных систем обращайтесь к инженерным специалистам компании Nanjing Haisi Extrusion Machinery..