Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-11-19 Происхождение:Работает
Вращающийся шнек, непрерывно плавящий, создающий давление и перекачивающий сырьевые полимерные гранулы, представляет собой сердцевину процесса переработки пластмасс. Независимо от того, подается ли смесь в фильеру для компаундирования или в последующий блок гранулирования, выбор неправильной конструкции экструдера или геометрии шнека снижает производительность предприятия.
Чтобы построить надежную и высокопроизводительную производственную линию, инженерные группы должны оценить характеристики винтов наряду с общей синхронизацией системы.

Прежде чем сравнивать характеристики машины, необходимо понять, как экструдер обрабатывает материал:
Зона подачи и транспортировки: гранулы падают из бункера в горловину бочки. Вращающийся шнек действует как конвейер прямого вытеснения, продвигая твердые окатыши вперед из охлаждаемой зоны подачи в нагретую плавильную секцию.
Зона сжатия и плавления: Глубина винтового канала постепенно уменьшается. Поскольку слой твердого полимера прижимается к нагретой стенке цилиндра, интенсивный механический сдвиг и проводящее тепло цилиндра превращают твердую пробку в однородный расплав.
Зона дозирования и гомогенизации: неглубокие, равномерные струи обеспечивают стабильное давление напора, прокачивая термически однородный расплав полимера с постоянной объемной скоростью через расположенную ниже фильеру или пластину гранулирования.
Оценка стоимости оборудования для экструзии полимеров требует проверки четырех основных механических характеристик:
Обычные диаметры варьируются от 45 мм до 150 мм (и больше для промышленного гранулирования). Диаметр определяет теоретический верхний предел объемной производительности. При непрерывном производстве диаметр шнека рассчитывается исходя из требуемой массовой производительности (кг/ч) и требований к давлению на выходе головки.
Стандартные одношнековые установки обычно имеют соотношение L/D 25:1, тогда как линии комплексного компаундирования и двухступенчатые линии ПВХ выходят за пределы 30:1–48:1. Более высокое соотношение L/D обеспечивает более длительное время пребывания, превосходную гомогенизацию расплава и более сильное создание давления, хотя это увеличивает требования к приводному крутящему моменту, энергопотребление и капитальные затраты.
Частотно-регулируемые приводы обычно обеспечивают бесступенчатое регулирование скорости от 0 до 100 об/мин на одношнековых машинах (и до 600+ об/мин на высокоскоростных двухшнековых линиях). Более высокие обороты увеличивают производительность, но чрезмерная скорость вращения генерирует разрушительное тепло сдвига, которое может привести к разрушению термочувствительных полимеров.
Мощность двигателя должна увеличиваться пропорционально целевой производительности и вязкости полимера. Мощные двигатели необходимы для поддержания высоких скоростей шнека при большой нагрузке, а редуктор должен быть спроектирован с запасом по крутящему моменту как минимум в 1,5 раза, чтобы предотвратить выход из строя зубьев шестерни во время скачков переходного давления.
Одношнековые экструдеры: экономичны, механически просты и идеально подходят для стандартной плавки, перекачивания под давлением, изготовления обычных труб из ПЭ/ПП или простого гранулирования с повторным измельчением.
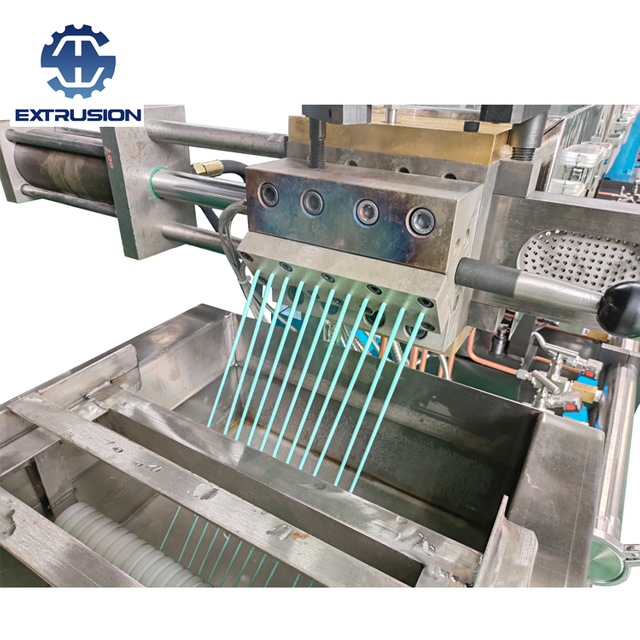
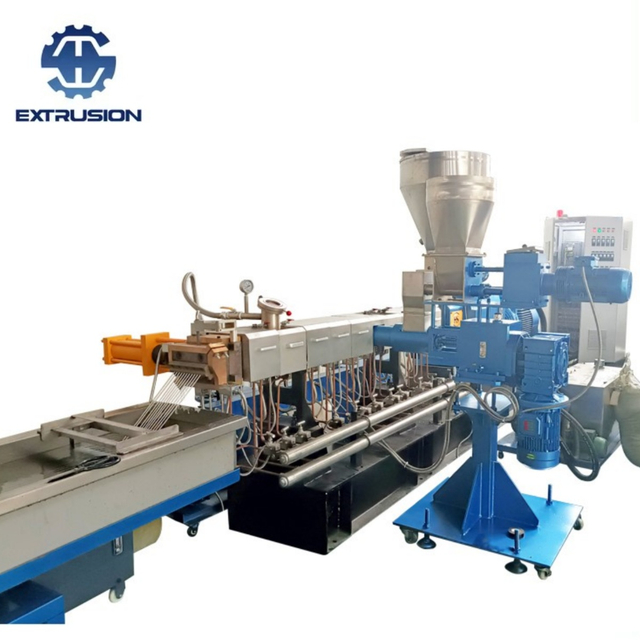
Двухшнековые экструдеры: необходимы, когда требуется дисперсионное и распределительное смешивание. В экструдере для гранулирования компаунда используются взаимозацепляющиеся шнеки для разрушения агломератов пигмента, введения высоких концентраций минеральных наполнителей и удаления летучих газов.
Вращающиеся двойные шнеки: оба шнека вращаются в одном направлении, обеспечивая высокоскоростное самоочищение и интенсивное сдвиговое перемешивание — отраслевой стандарт для мастербатчей, армирования стекловолокном и легирования полимеров.
Двойные шнеки, вращающиеся в противоположных направлениях: шнеки вращаются в противоположных направлениях, обеспечивая плавный сдвиг и накачку объемным давлением, что обычно используется для термочувствительных профилей и труб из жесткого ПВХ.
Для универсальных операций компаундирования модульный двухшнековый гранулятор в сочетании с гравиметрическими дозаторами с потерей веса обеспечивает непревзойденную гибкость. Переставляя транспортирующие элементы, месильные блоки и реверсивные смесительные диски на шлицевых валах, операторы могут адаптироваться к совершенно новым рецептурам без замены основной машины.
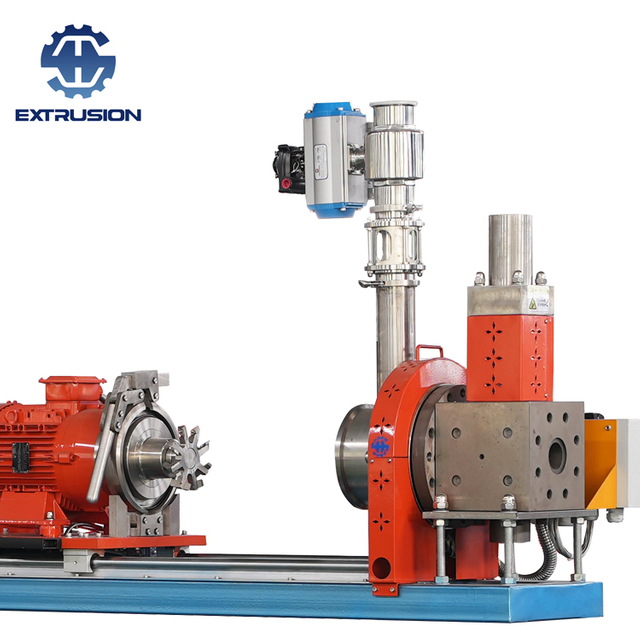
Экструдер никогда не работает изолированно. Каналы потока головки, устройства смены сит, охлаждающие ванны, вытяжные устройства и грануляторы должны соответствовать выходной массе экструдера. Выбор оборудования должен оцениваться по всей производственной линии, а не по отдельным характеристикам мэйнфрейма.
Избегайте этих четырех дорогостоящих ошибок при выборе и вводе в эксплуатацию экструзионного оборудования:
Начало вращения шнека до того, как зоны цилиндра достигли полного теплового равновесия, приводит к заклиниванию скребков шнека пробками из нерасплавленной смолы. Это может привести к срезанию приводных шпонок, скручиванию винтовых валов или растрескиванию гильз ствола. Всегда соблюдайте строгий период термической выдержки после достижения заданных температур перед началом вращения.
Более длинные стволы не всегда лучше. Использование полимеров с низкой температурой плавления или термочувствительных полимеров с чрезмерно большим соотношением L/D неоправданно увеличивает время пребывания, вызывая пожелтение, разрыв молекулярной цепи и термическую деградацию. Строго соблюдайте соотношение L/D в соответствии с окном термостабильности вашей смолы.
Покупка высокопроизводительного экструдера без модернизации мощности охлаждения на выходе, скорости вытягивания или режущей способности гранулятора приводит к дросселированию всего завода. Линия будет работать так же быстро, как и ее самый медленный вспомогательный агрегат, расположенный ниже по потоку.
Обработка армированных стекловолокном компаундов, маточных смесей с высоким содержанием карбоната кальция или загрязненного вторичного измельченного материала быстро разрушает стандартные азотированные шнеки и цилиндры. В течение шести месяцев увеличенные радиальные зазоры снижают эффективность откачки и качество расплава. При использовании абразивных рецептов заранее укажите биметаллические гильзы ствола и винтовые элементы из закаленной инструментальной стали.

Суть успешного выбора экструдера заключается в подборе точной геометрии шнека, соотношения L/D, защиты от износа и скорости последующей линии в соответствии с вашей конкретной рецептурой полимера. Правильное соблюдение этих основ гарантирует равномерную пластификацию и непрерывный стабильный выход на грамм переработанной смолы.
Для получения экспертных инженерных консультаций, индивидуальных модульных конструкций шнеков или высокоэффективного экструдера для гранулирования компаундов свяжитесь с технической командой Nanjing Haisi Extrusion Machinery.