Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-15 Происхождение:Работает
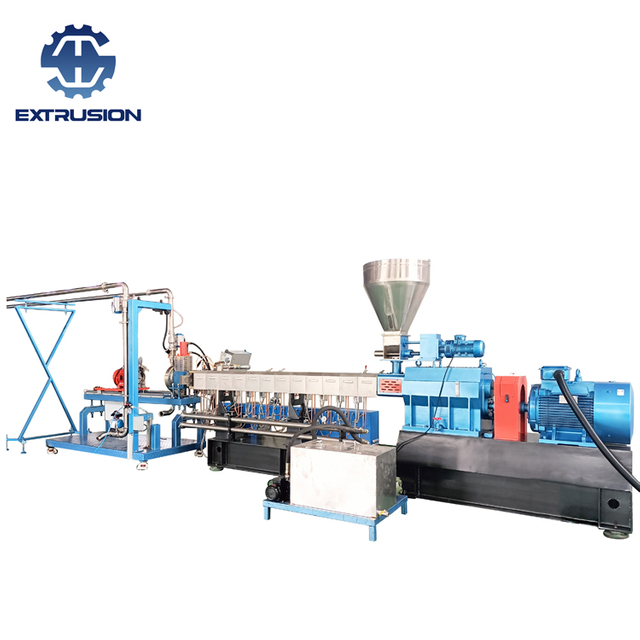
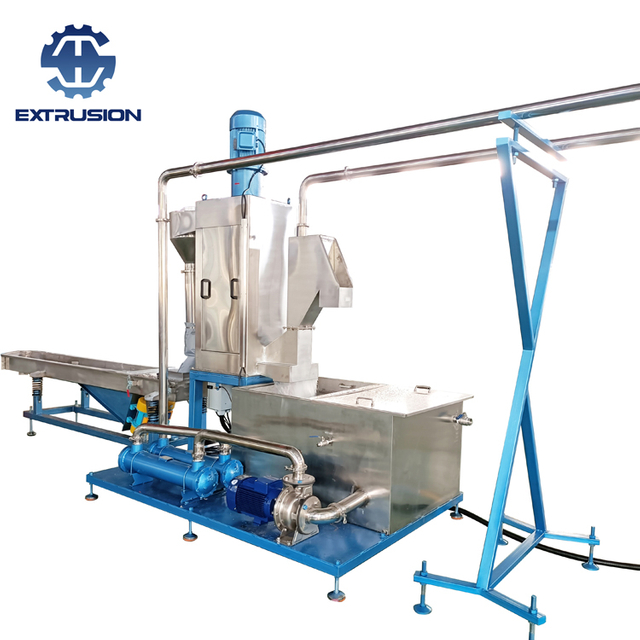
Подводная установка гранулирования является конечным шлюзом, где расплавленная смола превращается в однородные пластиковые гранулы. Механическое взаимодействие между режущими лезвиями и матрицей осуществляется по принципу ножниц: высокоскоростные вращающиеся лезвия плотно прилегают к неподвижной матрице с несколькими отверстиями, разрезая пряди экструдированного полимера тысячи раз в минуту.
Когда давление подачи изначально откалибровано, процесс протекает гладко. Однако по мере увеличения производственной нагрузки или изменения индекса текучести расплава смолы (MFI) вал фрезы начинает смещаться назад. Сразу же появляются волокнистые хвосты, прикрепленные гранулы и негабаритный лом.
Простое увеличение давления продвижения вперед приводит к тому, что лезвия сильно прижимаются к поверхности матрицы, что останавливает образование хвостов, но резко ускоряет износ металла как на лезвиях, так и на матрице.

Во время работы расплав полимера, выходящий из отверстий матрицы, оказывает постоянное давление наружу на лезвия резака. Важно отметить, что эта внешняя сила никогда не бывает постоянной:
Увеличение производственной нагрузки увеличивает выходное давление расплава.
Колебания индекса текучести расплава смолы (MFI) изменяют вязкостное сопротивление лезвиям.
Изменение температуры в стволе мгновенно влияет на отталкивание расплава.
Стандартные системы прямого давления создают статическую гидравлическую силу, которая не может динамически адаптироваться к этим переменным. Когда обратное давление расплава превышает статическое давление вперед, вал фрезы физически толкается назад, создавая микрозазор между лезвиями и матрицей. Этот зазор позволяет расплавленной смоле растягиваться, а не аккуратно срезаться, в результате чего остаются следы гранул.
Поскольку сила продвижения вперед фиксирована, инженерам приходится вводить регулируемую противодействующую силу для достижения динамического равновесия. Прикладывая контролируемое тянущее усилие непосредственно против поступательной силы, вал фрезы остается прочно стабилизированным относительно пластины матрицы без чрезмерного контактного трения.
Эта стабилизирующая противодействующая сила создается системой балансировки втягивания резца.
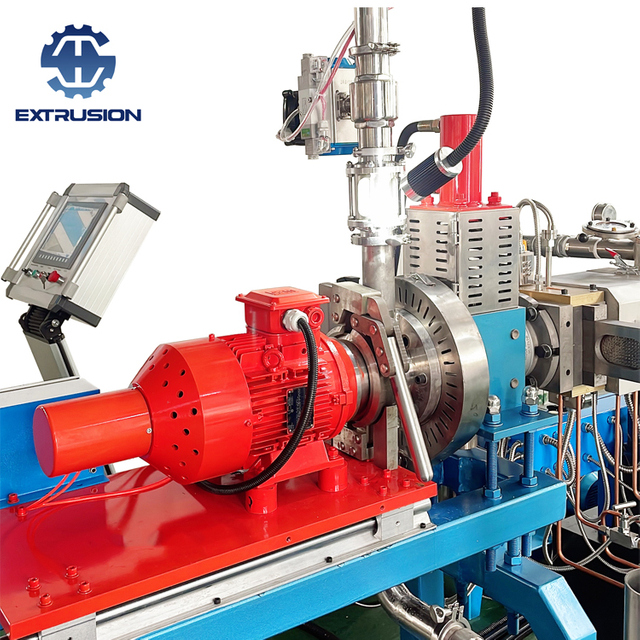
Цилиндры втягивания, установленные с обеих сторон корпуса гранулятора, снабжаются чистым приборным воздухом (около 0,2 МПа) в качестве источника питания. Датчик перепада давления с дистанционным выходом сигнала установлен на гидравлических линиях выдвижения и втягивания для мониторинга разницы давления в реальном времени.
Двойные цилиндры втягивания: установите два узла втягивания симметрично на раме гранулятора в сочетании с нижним гидравлическим блоком управления балансировкой.
Приборы: Подсоедините приборный воздух для привода гидравлических масляно-воздушных поршневых цилиндров. Установите датчик перепада давления, подключенный к гидравлическим контурам как выдвижения, так и втягивания.
Интеграция управления: направляйте сигналы давления подачи, давления втягивания и перепада давления в главный шкаф ПЛК. Настройте пневматические регулирующие клапаны для динамического регулирования соотношения давлений.
Отфильтрованный приборный воздух (0,2 МПа) приводит в движение поршень пневмогидравлического цилиндра, передавая гидравлическое масло к узлам втягивания через демпфирующие регуляторы. Когда гидравлическая жидкость поступает в механизм втягивания, сверхмощные пружины создают точную тяговую силу, противодействующую движению вала вперед.
Операторы диспетчерской контролируют показания перепада давления (DP) и корректируют заданные значения в соответствии с индексом расплава, температурой бочки и производственной нагрузкой, используя два основных правила:
Перепад давления увеличивается: сопротивление расплава режущему инструменту уменьшилось, в результате чего лезвия слишком плотно прижимаются к поверхности матрицы. Действие : Увеличьте гидравлическое давление втягивания, чтобы слегка оттянуть резак назад и предотвратить чрезмерный износ.
Перепад давления уменьшается: усилие противодействия расплаву фрезе, выталкивая вал лезвия наружу. Действие : Уменьшите гидравлическое давление отвода, позволяя прямому давлению прижимать фрезу ближе к поверхности матрицы.
Если перепад давления внезапно подскакивает или падает за пределы безопасных порогов, автоматические блокировки вызывают аварийное отключение линии, предотвращая закручивание лезвия или катастрофическое повреждение матрицы.
Модернизация вашей машины для гранулирования пластика системой балансировки втягивания резака значительно сокращает время незапланированных простоев, производит чистые гранулы без хвостов и продлевает срок службы как лезвий резака, так и матриц.

Для получения технической консультации по оптимизации подводных грануляторов или настройке высокопроизводительного двухшнекового экструдера совместного вращения свяжитесь с командой инженеров Nanjing Haisi Extrusion.