Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-11-12 Происхождение:Работает
Внедрение собственного производства маточной смеси наполнителей — это стратегическая эволюция для переработчиков пластмасс. Добавляя карбонат кальция (CaCO3), тальк или сульфат бария (BaSO4) непосредственно в несущие смолы, такие как полиэтилен, полипропилен или полистирол, производители могут снизить затраты на материалы, контролировать качество рецептуры и генерировать новые потоки доходов B2B.
Однако приготовление рецептур с высоким содержанием наполнителей принципиально отличается от последующего формования или выдувания пленки. Эксплуатация двухшнекового экструдера маточной смеси наполнителя требует баланса между высоким потреблением порошка, агрессивным диспергированием, интенсивным удалением летучих веществ и специальными вариантами гранулирования.

Знание того, что для целевой маточной смеси требуется 70% или 80% карбоната кальция, является лишь отправной точкой. Физические характеристики наполнителя определяют его поведение внутри ствола:
Размер частиц и покрытие поверхности: Мелкий карбонат кальция, покрытый стеариновой кислотой, течет иначе и требует других профилей сдвига, чем грубые минеральные порошки без покрытия.
Смола-носитель MFI: Индекс текучести расплава (MFI) смолы-носителя (например, LLDPE или PP) должен быть выбран для покрытия порошков с большой площадью поверхности без снижения конечной прочности расплава.
Пакет смачивающих и диспергирующих средств: обязательна правильная загрузка полиэтиленового воска, связующих агентов или стеаратов. Недостаточная дисперсия приводит к образованию агломератов, засорению сеток фильтров и образованию пор в пленках, полученных экструзией раздувом.
Экструдирование легких микронизированных порошков создает серьезные объемные узкие места в главном питающем канале.
Технология боковой подачи: высокие уровни наполнителя не могут быть сброшены в основное загрузочное отверстие вместе с полимерными гранулами. Полимерный носитель сначала плавится в основных зонах цилиндра, а минеральный порошок впрыскивается ниже по потоку через боковой питатель с высоким крутящим моментом в расплавленный полимер.
Конструкция шнекового элемента: Профиль шнека должен включать специализированные транспортирующие элементы под боковым питателем, за которыми следуют широкие месильные блоки и смесительные диски, предназначенные для распределительного и дисперсионного смешивания с высокими нагрузками без разрушения полимерного носителя.
Распространенным заблуждением среди новых операторов компаундирования является ожидание, что одна линия компаундирования с высоким содержанием наполнителей будет эффективно работать со всем — от 15% компаундов легкой модификации до 85% маточных смесей с тяжелыми наполнителями.
В то время как экструдеры с сонаправленным вращением обеспечивают широкую гибкость, крайние варианты этого диапазона требуют различных механических настроек:
Мастербатч с наполнителем 80%+: требуются специализированные боковые питатели, агрессивная вакуумная дегазация для удаления увлеченного воздуха из порошков, а также мощные грануляторы с водяным кольцом или с воздушным охлаждением.
Компаунды с низким содержанием наполнителя/прямые компаунды: для максимизации производительности требуются стандартные гравиметрические линии подачи и традиционные линии гранулирования стренги.
Попытка использовать обе крайности на неоптимизированной линии приводит к регулированию производительности, плохому гранулированию или преждевременному износу оборудования.
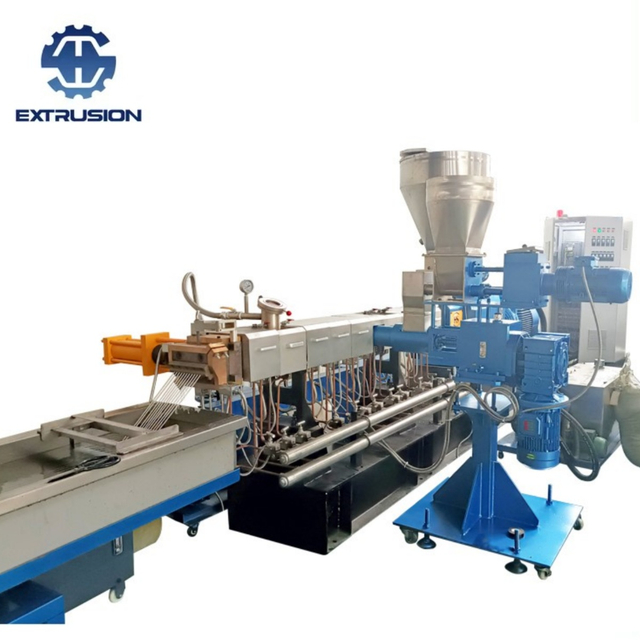
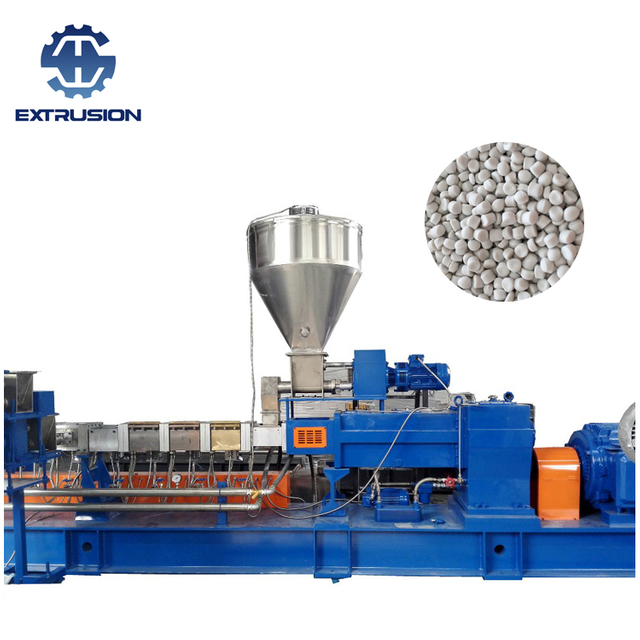
Чтобы сконфигурировать эффективную машину для компаундирования карбоната кальция , необходимо указать вместе четыре интегрированные подсистемы:
Обработка больших объемов наполнителя требует высокого крутящего момента при умеренной скорости шнека для поддержания низких температур плавления и предотвращения термического разложения добавок. Двухшнековые экструдеры с сонаправленным вращением и соотношением L/D от 40:1 до 48:1 обеспечивают необходимую длину цилиндра для плавления, боковой подачи, диспергирования и глубокой вакуумной дегазации.
Для подачи легких минеральных порошков требуются гравиметрические питатели с потерей веса, соединенные с вертикальными силовыми питателями или деаэрационными шнеками, чтобы исключить захват воздуха перед попаданием порошка в цилиндр экструдера.
Микронизированные порошки вводят в расплав значительные объемы захваченного воздуха и поверхностной влаги. Высокопроизводительные зоны вакуумной вентиляции, расположенные после секции смешивания, необходимы для удаления газов, предотвращения образования пустот и пористых гранул.
Выбор правильного метода гранулирования во многом зависит от содержания наполнителя и матрицы смолы:
Гранулирование с использованием водяного кольца: идеально подходит для маточных смесей ПЭ/ПП с высоким содержанием наполнителей (до 80 % CaCO3). Прутки горячего расплава выходят из поверхности матрицы, немедленно срезаются вращающимися лезвиями и охлаждаются водяным кольцом вдоль стенки корпуса.
Грануляция с воздушным охлаждением: Предпочтительно для рецептур, чувствительных к воде или со сверхвысоким содержанием наполнителей, где необходимо полностью избегать контакта с влагой.
Подводное гранулирование: специально разработано для высокопроизводительных промышленных производственных линий, требующих гранул идеальной сферической формы и непрерывной производительности 24 часа в сутки, 7 дней в неделю.
Переход от переработки пластмасс к собственному производству маточной смеси требует выхода за рамки стандартных знаний в области экструзии. Сотрудничая с опытным производителем оборудования, переработчики могут правильно подобрать геометрию шнеков, системы боковой подачи и методы гранулирования для своих конкретных производственных целей.

Чтобы оценить ваши требования к рецептуре или настроить индивидуальную линию по производству пластиковых гранул , свяжитесь с техническими специалистами компании Nanjing Haisi Extrusion Machinery..