Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-19 Происхождение:Работает
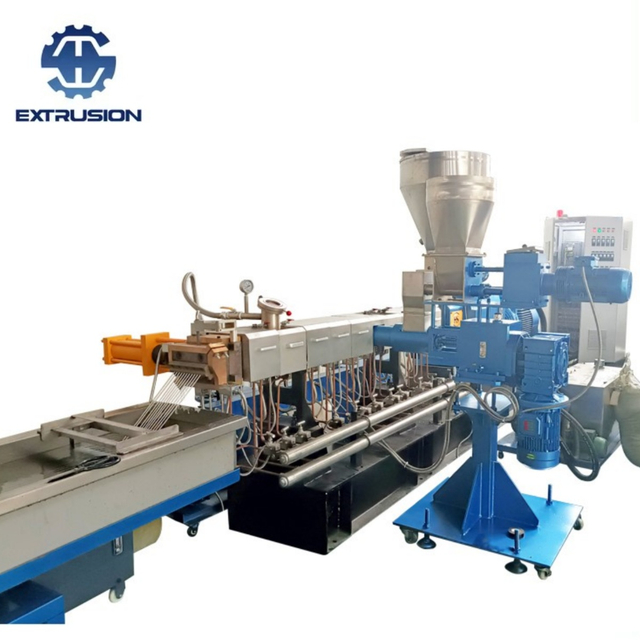
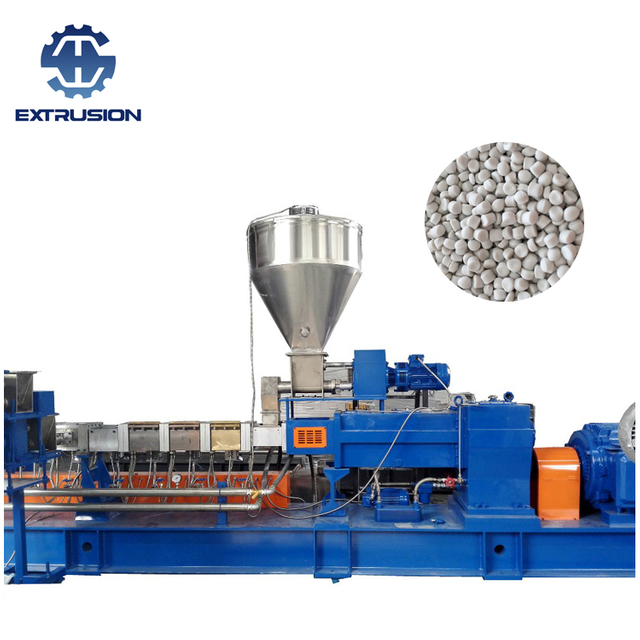
На многих современных линиях компаундирования первичное смешивание осуществляется с помощью двухшнекового экструдера с высоким крутящим моментом или смесителя непрерывного действия. После смешивания расплавленный полимер под действием силы тяжести падает во вторичный одношнековый экструдер, единственная эксплуатационная обязанность которого заключается в создании давления и проталкивании материала через поверхность гранулирующей головки.
По конструкции общая производительность линии определяется системой подачи выше по потоку и пропускной способностью двухшнекового конвейера. Последующая одновинтовая машина предназначена исключительно для нагнетания давления; он никогда не должен становиться узким местом линии по пропускной способности. Тем не менее, на многих заводах одношнековая разгрузочная установка становится именно тем «узлом», которое снижает общую производительность предприятия.

Рассмотрим промышленную линию компаундирования с 15-дюймовым одношнековым экструдером, расположенным после нее. Изначально измерительная секция была построена с глубиной канала 1,73 дюйма.
В условиях эксплуатационной нагрузки результаты были сильно ограничены:
Пропускная способность: ограничена максимумом 3280 фунтов/час.
Скорость винта: 15 об/мин.
Температура нагнетания: 184°C (363°F).
Хотя температура 184°C может показаться не слишком высокой для стандартных смол, эта конкретная линия обрабатывала огнестойкий полиэтилен — рецептуру, в которой огнезащитные добавки начинают термическое разложение при температурах, превышающих 180°C. Производство останавливалось, температура на выходе резко росла, а качество продукции активно ухудшалось.
Основная задача одношнекового экструдера — перекачивать полимер против высокого положительного градиента давления, перемещая материал от давления подачи, близкого к нулю, до экстремального давления головки экструзионной головки.
Способность машины поддерживать высокую объемную подачу при создании давления зависит от трех переменных: глубины дозирующего канала, градиента давления и вязкости расплава. Среди них глубина измерительного канала является наиболее важной.
Гидродинамика устанавливает окончательный инженерный закон для одновинтовых насосов: удельная скорость перекачки (производительность на об/мин) прямо пропорциональна кубу глубины дозирующего канала.
Что это означает в практических заводских условиях? Если вы уменьшите глубину канала от чрезмерно высокого значения до оптимального базового уровня, удельная скорость предсказуемо уменьшится. Однако если глубина канала превышает оптимальный термодинамический порог, удельная скорость резко падает. Почему? Потому что слишком глубокий канал создает внутренние петли рециркуляции; шнек вращается, но расплав проскальзывает и не может эффективно двигаться вперед. Проще говоря, слишком мелкие каналы ограничивают поток, но слишком глубокие каналы снижают эффективность откачки и генерируют разрушительное сдвиговое тепло.
Признав механический недостаток, инженеры изменили конструкцию одношнекового профиля, уменьшив глубину дозирующего канала с 1,73 дюйма до 1,18 дюйма (сместив соотношение глубины к диаметру с 11,8% до 7,8%), одновременно увеличив ход винта с 1,0D до 1,2D.
Преобразование данных после оптимизации было замечательным:
Пропускная способность: выросла с 3280 фунтов/час до 8500 фунтов/час.
Скорость винта: осталась почти такой же — 15,5 об/мин.
Удельная скорость откачки: утроена с 219 фунтов/час/об/мин до 548 фунтов/час/об/мин (множитель эффективности 2,5x).
Температура нагнетания: снизилась со 184°C до 174°C, что полностью остановило термическое разложение огнезащитных присадок.
Основываясь на десятилетиях данных о производстве смесей, два основополагающих принципа определяют высокоэффективную одношнековую конструкцию:
Оптимальная глубина канала зависит от вязкости расплава, осевой длины дозирования и необходимого давления фильеры. Однако винт диаметром 15 дюймов и глубиной 1,73 дюйма (11,8%) принципиально перепроектирован и слишком глубок. Соблюдение глубины дозирования строго между 6% и 8% наружного диаметра гарантирует максимальную эффективность перекачки.
Увеличение диаметра хвостовика с 1,0 до 1,2 раза увеличивает угол спирали и объемное смещение без увеличения глубины канала, обеспечивая более высокую производительность перекачки за один оборот.
Оптимизация одношнекового профиля для увеличения объемной производительности требует значительно более высокого крутящего момента приводного двигателя. Если существующему двигателю не хватает крутящего момента для работы с более мелким винтом большой мощности, он заглохнет. Прежде чем изменять геометрию шнека, всегда проверяйте, могут ли ваша система привода и коробка передач выдерживать повышенные требования к нагрузке.
Когда одношнековый экструдер начинает отставать от высокопроизводительного двухшнекового экструдера-смесителя, оборудование редко выходит из строя — внутренняя геометрия просто не соответствует гидродинамике полимера.

Чрезмерная глубина канала снижает эффективность откачки и поднимает температуру до опасного уровня. В следующий раз, когда ваша линия будет страдать от низкой производительности и высоких температур нагнетания, проверьте глубину одношнекового канала. Оптимизация профиля шнека часто приводит к значительному увеличению производительности за небольшую часть стоимости замены всей машины для гранулирования пластика или последующего оборудования для компаундирования полимеров.