Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-09-24 Происхождение:Работает
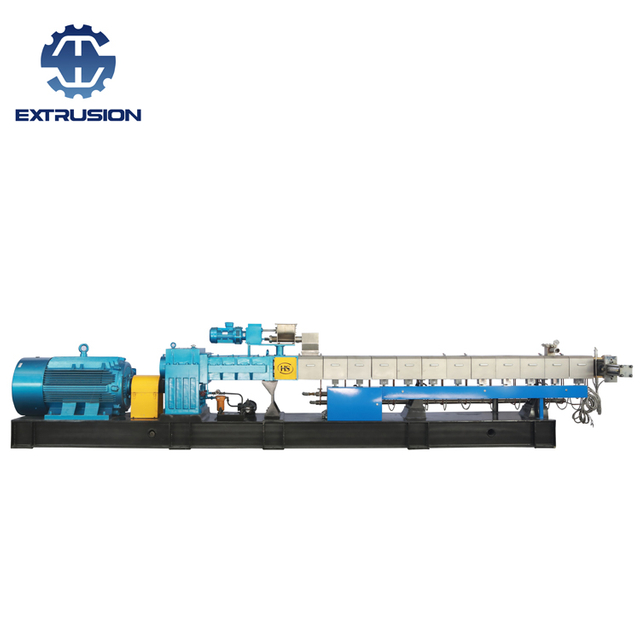
Попытка обслуживания двухшнекового экструдера, вращающегося в одном направлении, без формализованной стандартной рабочей процедуры (СОП) неизбежно приводит к пропуску этапов, смещению валов и нарушению механических допусков. В этом руководстве изложены обязательные инженерные протоколы для безопасного и точного обслуживания оборудования.

Хотя винтовые элементы по своей сути не диктуют «левую» или «правую» сторону перед сборкой, установление фиксированной ориентации имеет решающее значение для стандартизированного обучения на предприятии. Всегда определяйте левый и правый валы, стоя позади главного двигателя лицом к стволу.
Маркировка ориентации: используйте несмываемый маркер или гравировальный карандаш, чтобы пометить винтовые валы и соединительные втулки буквами «L» (слева) и «R» (справа).
Выравнивание шлицев: Чтобы правильно закрепить винты, расположите шлицевую канавку левого вала в положении «12 часов», а шлицевую канавку правого вала в положении «3 часа» (15:00). Закрепите удерживающие патроны и предварительно отрегулируйте выходные валы коробки передач так, чтобы они точно соответствовали часовым положениям. На этом этапе требуется совместная работа трех технических специалистов.
Подъемное оборудование: Всегда используйте специальное винтовое подъемное приспособление (два полуэллиптических кольца) рядом с передним тяговым устройством. Предварительно установите эти инструменты, чтобы обеспечить вхождение валов в ствол без каких-либо боковых отклонений. Для тяжелой техники (90 мм и выше) обязательны инструменты для гидравлической установки, требующие временного удаления позиционирующих штифтов ствола.
Проверка момента затяжки: после установки головки винтов необходимо зафиксировать с помощью калиброванного динамометрического ключа в соответствии со спецификациями чертежа производителя. В случае резьбовых соединений закрепите узел с помощью деревянного бруска или стальной трубы на стопорном винте муфты. Для гидравлических натяжителей проверьте крутящий момент с помощью гидравлического инструмента перед окончательной сборкой.
Прежде чем вставить собранные валы в цилиндр машины для гранулирования пластика , операторы должны нанести обильный слой силиконового масла или синтетической технологической смазки непосредственно на поверхности винтов. Этот критический шаг гарантирует, что начальная фаза запуска работает с достаточной смазкой, полностью предотвращая сухое трение металла о металл.
Продувка материала: перед выключением очистите ствол, используя переходный материал, такой как ПП, ПЭ, или специальное чистящее масло.
Защита датчиков: Немедленно снимите все датчики давления и температуры расплава, которые вступают в непосредственный контакт с полимером.
Механическое ослабление: Если вы планируете изменить конфигурацию профиля винта, ослабьте головку винта на пол-оборота, пока вал все еще надежно удерживается внутри цилиндра. Завершите снятие, как только вал будет безопасно транспортирован на стойку для технического обслуживания.
Очистка стойких остатков: используйте медный скребок для очистки остатков полимера из каналов стволов «восьмерки». Если винты забиты холодным полимером, их необходимо снова вставить в ствол и нагреть до температуры плавления, прежде чем пытаться их очистить.
Перед началом разборки оборудование для компаундирования полимеров необходимо тщательно продуть, а операторы должны строго соблюдать протоколы электробезопасности блокировки/маркировки (LOTO).
Точное выравнивание предотвращает неравномерный износ подшипников и повреждение шестерен. Технические специалисты должны проверить блоки регулировки основания (или регулировочные ножки) с помощью прецизионного слесарного уровня. Допустимый допуск на выравнивание оборудования составляет строго 0,1 мм/м . Измерьте следующие пять базовых плоскостей:
Горизонтальные и вертикальные обработанные поверхности по углам редуктора (или фланца крепления редуктора к первому стволу).
Внутренняя поверхность питающего отверстия (измеряется вдоль направления технологического потока).
Внутренняя поверхность вакуумного вентиляционного отверстия.
Верхняя поверхность секции цилиндра окончательной разгрузки.
Обработанный торец последней секции ствола.
Точное выравнивание между главным приводным двигателем и редуктором не подлежит обсуждению для двухшнекового экструдера-смесителя с высоким крутящим моментом , а инструменты лазерного выравнивания настоятельно рекомендуются для любой машины, диаметр которой превышает 52 мм. Юстировка должна выполняться в два этапа: первоначальная холодная центровка перед запуском, за которой следует горячая проверка центровки после того, как машина достигнет рабочей температуры и проработает в течение 24 часов.
Последовательность регулировки: сначала отрегулируйте горизонтальную (левую/правую) ось, а затем вертикальную (вверх/вниз).
Компенсация теплового расширения: предусмотрите сжатие опор двигателя. Установите двигатель примерно на 0,02–0,04 мм выше нуля, чтобы учесть осадку конструкции после полной затяжки болтов.
Рекомендации по использованию сцепления: Если в машине используется пневматическое сцепление, перед выполнением лазерной центровки убедитесь, что в систему подается сжатый воздух. Наконец, отметьте окончательные положения болтов на основании двигателя с помощью маркера, чтобы легко определить любое смещение, вызванное вибрацией, во время будущих проверок.
Чтобы предотвратить термическое заедание, технические специалисты должны наносить противозадирный состав на основе дисульфида молибдена (MoS2) на все критические высокотемпературные резьбы, в том числе:
Болты соединения ствола со стволом и ствола с матрицей.
Вакуумные порты, боковые питатели и заглушки стволов.
Медные прокладки на выпускных отверстиях и вакуумных уплотнениях.
Резьба головки винта и соединительные втулки.
Резьба Y-образного фильтра в инженерных линиях.
Правильное крепление требует двухэтапного термического подхода. Все ленты нагревателя ствола должны быть затянуты в холодном состоянии, а затем снова затянуты, как только машина достигнет заданной температуры обработки. Болты головки матрицы, пластины матрицы и фланца цилиндра должны быть затянуты в определенной последовательности крест-накрест. Важнейшее правило: затяжку головки штампа, секций цилиндра и головок винтов следует выполнять исключительно с использованием калиброванного динамометрического ключа.

Соблюдая эти строгие механические стандарты, руководители заводов могут значительно продлить срок службы своих технологических линий, исключив при этом катастрофические сбои, вызванные нерегулярным техническим обслуживанием. Команда инженеров Nanjing Haisi Extrusion готова оказать поддержку вашим глобальным производственным операциям в случае специализированных заводских аудитов, индивидуальных СОП по техническому обслуживанию или запасных частей OEM.